

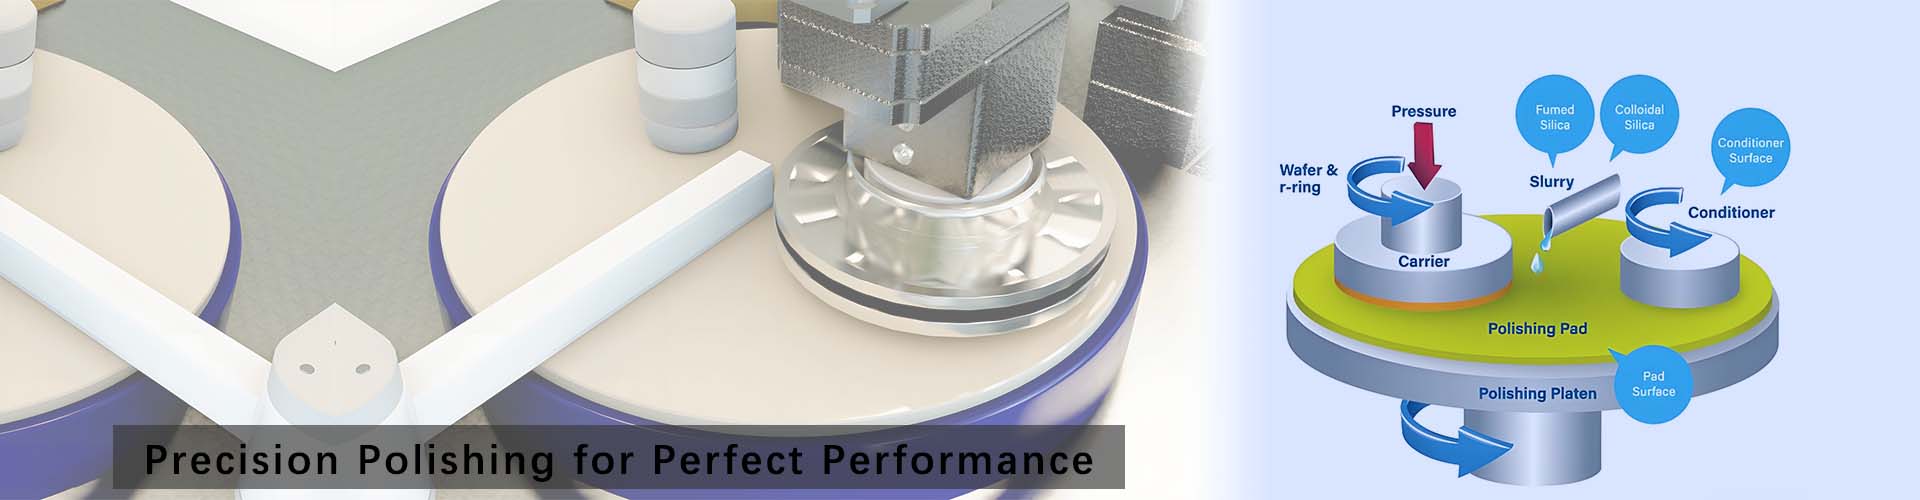
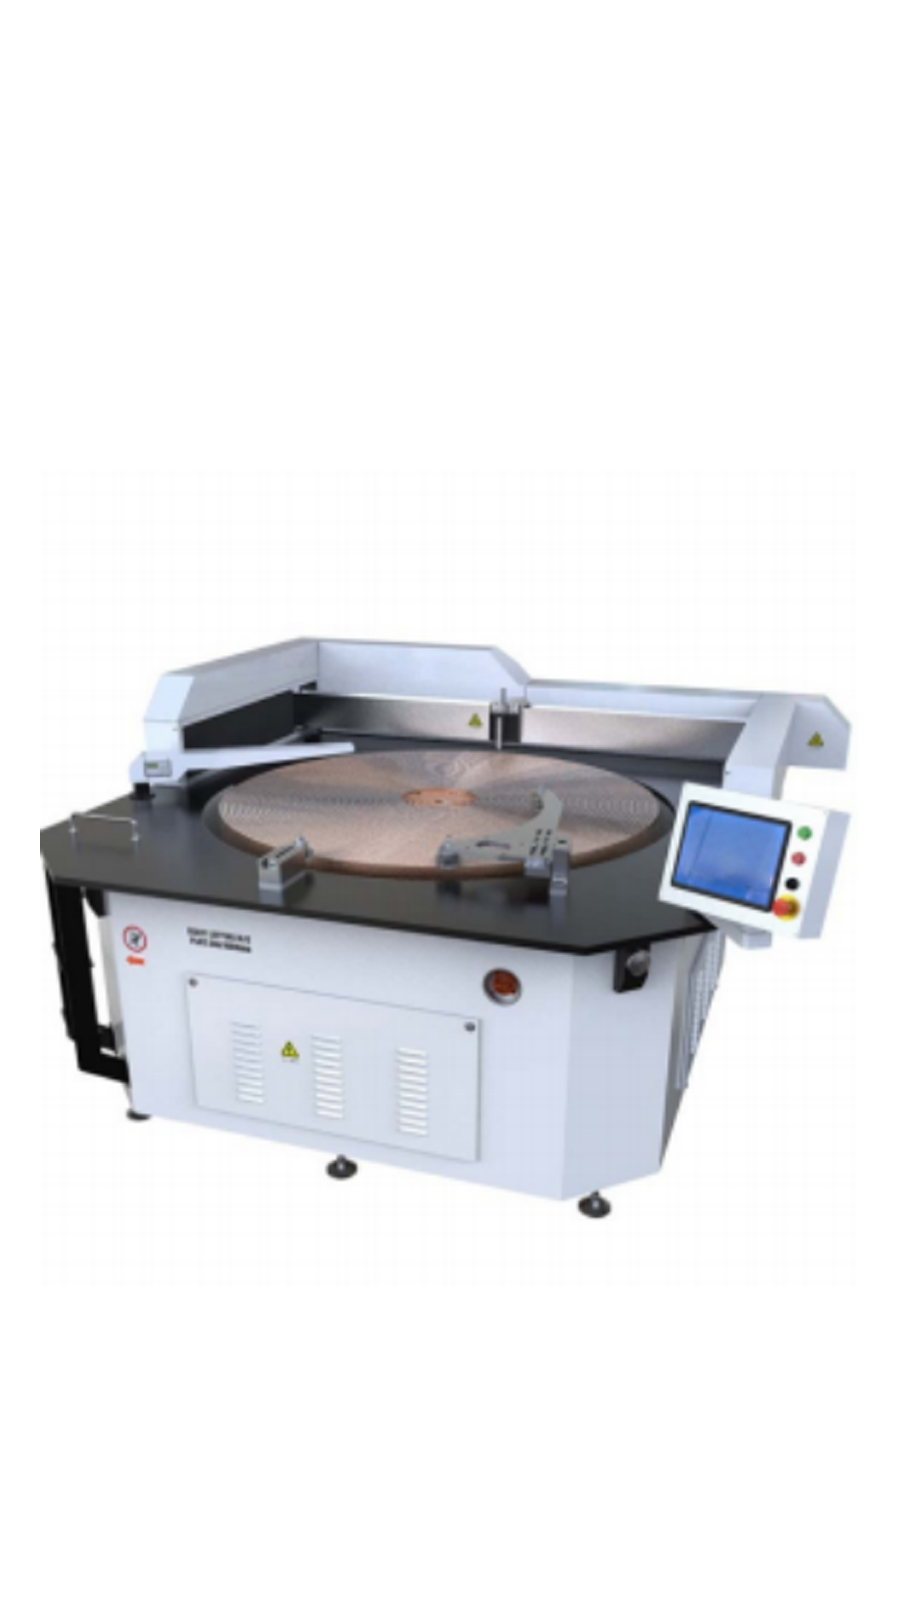
Durante el acabado de piezas duras, aparecen fácilmente arañazos irregulares y quemaduras superficiales, lo que afecta directamente al índice de rugosidad y a la estabilidad en servicio. La Máquina de lapeado plano para acero aleado cuenta con un bastidor rígido, módulo de regulación servo de presión y sistema de suministro refrigerante circulante. Los parámetros de mecanizado se pueden programar, y se pueden ejecutar secuencialmente el pulido grueso y el pulido fino. La presión, la velocidad de rotación del plato y la duración del proceso se regulan de forma independiente. El mecanismo amortiguador reduce los impactos instantáneos y disminuye la acumulación de tensiones de mecanizado.
La etapa de pulido grueso se centra en eliminar rápidamente defectos superficiales como marcas de herramienta y cascarilla de óxido, con un mayor volumen de arranque de material. Se emplean medios con mayor capacidad de corte y la presión se configura a un nivel elevado. El pulido fino tiene como objetivo corregir el perfil y optimizar la textura superficial: se reduce la presión y la velocidad del plato y se usan medios de pulido finos. El medio de pulido circula continuamente, evacúa los residuos abrasivos y el calor de la molienda, evita arañazos causados por partículas atrapadas y frena las quemaduras superficiales por alta temperatura.
Todos los recetas de proceso se pueden guardar para una reproducción estable en producción masiva. El acero aleado tiene alta dureza y exige una mayor compatibilidad entre el medio de pulido y la presión. Una combinación adecuada de parámetros mantiene la superficie mecanizada estable. Las piezas terminadas tienen superficies planas uniformes y textura homogénea. Se aplican al acabado superficial de plantillas de utillaje, elementos de sellado, muestras metalográficas y otros componentes, adaptándose a las necesidades de conformado de precisión de múltiples metales de alta dureza.


Escanear WeChat
 English
 русский
 한국어
 Deutsch
 español
 italiano
 العَرَبِيَّة